Cuando una grúa deposita una viga, un panel de fachada o un banco monumental en su posición definitiva, parece que lo difícil ya ha pasado. Sin embargo, esa pieza llegó terminada gracias a un proceso industrial que empezó semanas antes, lejos de la obra. El hormigón prefabricado no consiste en fabricar «antes» lo que de todas formas se haría en el solar: consiste en trasladar a una planta, con moldes, controles y rutinas repetibles, una parte esencial de la construcción. Entender cómo se hace explica por qué unas piezas encajan a la primera y otras dan problemas.
En este artículo recorremos el proceso completo: del despiece al molde, del amasado al curado, del acabado al control de calidad y de la logística al montaje. Además, repasamos datos recientes del sector, curiosidades poco conocidas, casos reales y tendencias que ya están cambiando las fábricas.
¿Qué es el hormigón prefabricado y por qué importa cómo se fabrica?
Se denomina hormigón prefabricado a cualquier elemento de hormigón que se moldea en una instalación fija, protegida de la intemperie y sometida a un sistema de control, para trasladarlo después a su emplazamiento definitivo. La definición parece sencilla, pero encierra la diferencia clave con el hormigonado in situ: en fábrica se controlan la dosificación, la compactación, el curado, la geometría y el acabado, variables que en una obra dependen del clima, del momento y de quien ejecuta.
Eso sí, prefabricar no elimina la complejidad; la desplaza. El trabajo que antes se resolvía con improvisación en el solar pasa a la ingeniería, a la producción, a la logística y al montaje. Una pieza prefabricada técnicamente excelente que no puede transportarse o izarse correctamente no es una buena solución. Por eso, el verdadero diseño industrializado anticipa todo el recorrido: fabricación, transporte, elevación, instalación y mantenimiento.
El sector atraviesa un momento favorable. Según los datos de ANDECE, la asociación nacional de la industria, el número de obras con prefabricado de hormigón creció un 15 % entre enero y abril de 2026 respecto al mismo periodo de 2025, tras un aumento del 8 % en el consumo durante 2025, con Andalucía entre las comunidades que superaron el doble dígito.
Del plano a la pieza: despiece y diseño para fabricar
Todo comienza antes de abrir un molde. En esta fase se divide el proyecto en piezas prefabricadas y se decide su tamaño, su peso, el sistema de unión, la posición de las juntas y los puntos de izado. Las juntas, por ejemplo, afectan a la estética, pero también a las tolerancias, a la estanqueidad y a los movimientos del conjunto, y su mantenimiento futuro depende de cómo se hayan diseñado.
Una forma útil de clasificar los elementos prefabricados es por su geometría: lineales (vigas y pilares), planos (paneles y losas) y módulos tridimensionales. Cada familia plantea retos distintos de molde, de armado y de transporte.
El diseño también cuenta con límites externos. Un buen ejemplo son los marcos para canalizaciones: cuando superan unos tres metros, se fabrican en dos semimarcos que se ensamblan en obra, porque el peso y el volumen de la pieza completa harían inviable llevarla por carretera. Es decir, el camión condiciona la forma en que se fabrica.
El molde: la inversión que no se ve
El molde es el negativo de la pieza y determina su geometría, su textura y su precisión. Se construye en acero, madera fenólica, poliéster reforzado o elastómeros, según la complejidad y el número de repeticiones previstas. Un molde de acero admite muchos usos; uno flexible permite relieves y texturas imposibles de otro modo. De ahí que la fabricación a medida tenga un punto de equilibrio: cuantas más piezas comparten molde, más se diluye su coste.
Hay otra razón por la que el molde marca el ritmo de la fábrica: debe reutilizarse cuanto antes, y por eso el sector se preocupa tanto por ganar resistencia en las primeras horas. Y hay un detalle poco conocido: el hormigón autocompactante, que fluye por gravedad sin necesidad de vibrado, suele ejercer más presión sobre el molde que un hormigón vibrado, de modo que exige encofrados más rígidos y estancos. A cambio, permite reproducir detalles finos y piezas con menos espesor.
Armado, amasado y colado: cada pieza tiene su receta
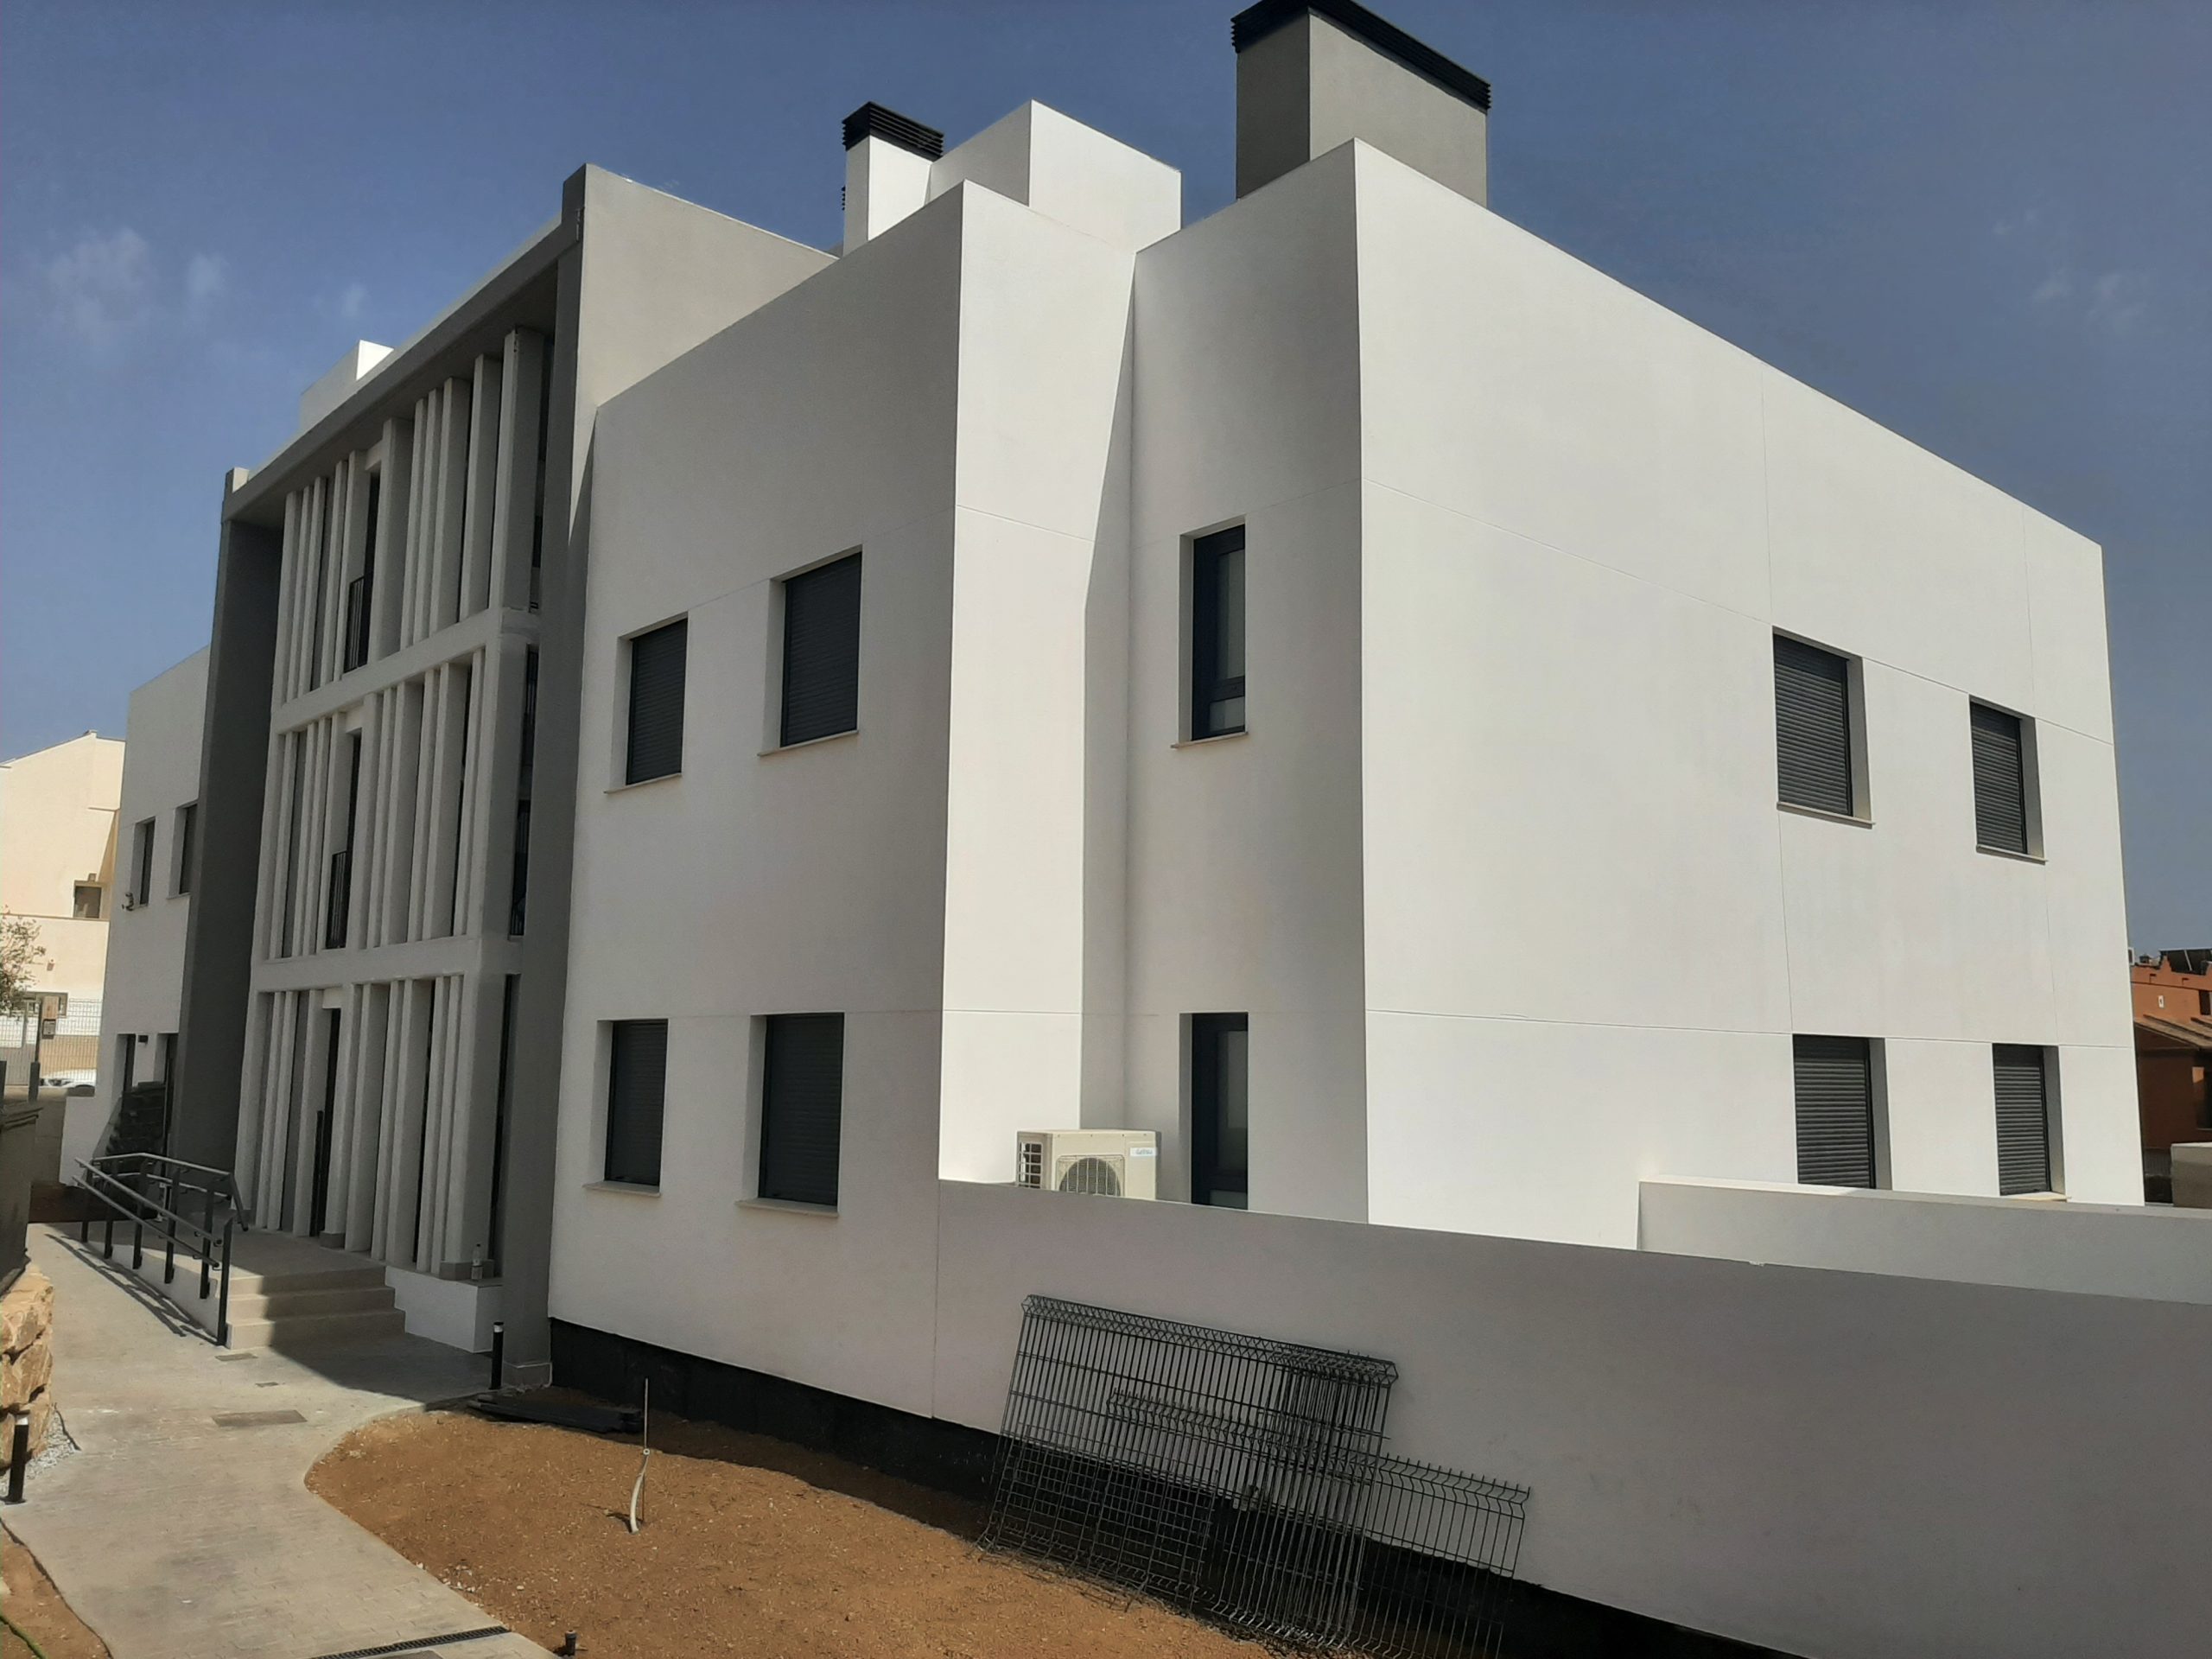
Dentro del molde se coloca la armadura: acero corrugado B500S, mallazo electrosoldado, acero galvanizado o inoxidable y, en ciertas piezas, fibras de vidrio resistentes a los álcalis. También se instalan los insertos de izado y fijación. Es un buen ejemplo de que el montaje se prepara en el armado: unas lamas de fachada, por ejemplo, pueden llevar celosía de acero, macrofibra de vidrio y sistemas de manipulación embutidos que luego facilitarán su colocación.
La dosificación no es única. No es lo mismo un elemento prefabricado estructural que soportará cargas permanentes que una pieza prefabricada decorativa expuesta a la intemperie, ni una losa para una pasarela de playa, donde pueden emplearse áridos calizos o silíceos y cementos para ambientes agresivos, que un dintel que debe igualar el color de un ladrillo. La combinación de cemento, áridos, armadura y aditivos se ajusta al uso, a las condiciones ambientales y a las prestaciones exigidas.
Después llega el colado, con vibración o con autocompactante. En los hormigones de altas y ultra altas prestaciones (HPC y UHPC), la baja porosidad, la elevada resistencia y la incorporación de fibras permiten secciones más delgadas y piezas prefabricadas ligeras de gran formato que, con un hormigón convencional, tenderían a fisurarse durante el fraguado o el transporte.
Curado y desmoldeo: la fase más delicada
El hormigón no se endurece de golpe. Para no inmovilizar los moldes durante semanas, muchas plantas aceleran el curado con calor y humedad controlados. Una publicación técnica histórica recogía que un tratamiento térmico de entre ocho y dieciséis horas podía alcanzar entre el 25 % y el 60 % de la resistencia que se obtiene a los 28 días sin calor. Son datos antiguos, pero ilustran el principio.
Ese atajo tiene letra pequeña: calentar demasiado rápido da más resistencia inicial y permite desencofrar antes, pero puede reducir de forma notable la resistencia a largo plazo. En la práctica se controlan la velocidad de calentamiento, la temperatura máxima, el tiempo de mantenimiento y el enfriamiento, y se evitan temperaturas excesivas, que además aumentan el riesgo de patologías diferidas.
El momento del desmoldeo es una decisión técnica: hay que determinar cuándo el hormigón tiene resistencia suficiente para soportar el izado o la transferencia del pretensado. Tradicionalmente se comprueba con probetas curadas junto a la pieza, un procedimiento laborioso; la investigación explora alternativas no destructivas, como medir la resistividad eléctrica.
Aquí aparece la curiosidad que más sorprende: la fase más exigente para una pieza no suele ser su vida útil, sino el desmoldeo, el izado y el transporte. Una pieza prefabricada joven puede soportar esfuerzos mayores durante una maniobra de grúa que en toda su vida en servicio.
Acabados, color y tratamientos superficiales
Una vez desmoldada, la pieza prefabricada recibe su acabado. Puede quedar fina y lisa, mostrar el árido visto, presentar una textura rugosa o decaparse con ácido para obtener, por ejemplo, un gris granítico. El color procede del cemento blanco o gris, de los áridos y de los pigmentos, además de pinturas bicomponentes cuando se busca protección superficial. En espacios públicos, un tratamiento antigrafiti facilita la limpieza y alarga la vida de la pieza.
El gran reto estético es la homogeneidad de tono entre lotes, que exige materia prima constante y trazabilidad. Cuando dos piezas contiguas deben parecer una sola, la regularidad de la fabricación vale tanto como la resistencia.
Calidad, normativa y marcado CE: lo que respalda al hormigón prefabricado
Fabricar en un entorno controlado solo tiene sentido si se demuestra que el control funciona. El sistema se llama control de producción en fábrica, y su norma de referencia son las Reglas comunes para productos prefabricados de hormigón, UNE-EN 13369, cuya versión vigente se publicó en marzo de 2024 y sustituye a la de 2018.
En los elementos estructurales con marcado CE obligatorio interviene un organismo notificado, que realiza una inspección inicial y auditorías anuales de seguimiento. El fabricante emite además una declaración de prestaciones, que incluye resultados de geometría, tolerancias dimensionales y resistencia a compresión.
Hay un detalle poco divulgado que demuestra que esto no es burocracia: con el Código Estructural, aprobado por el Real Decreto 470/2021, la documentación de suministro puede incluir un certificado del control de producción que permite aplicar un coeficiente de ponderación del hormigón de 1,50 en lugar de 1,70. Dicho de otro modo, la certificación se traduce en cálculo.
También conviene un matiz: una planta de prefabricados de hormigón no se considera una central de hormigón, salvo que además produzca y suministre hormigón. Y para el cliente, lo importante es pedir ensayos de laboratorio externo y la documentación técnica de las piezas prefabricadas antes de aprobar un suministro.
Logística y montaje: donde la fábrica se encuentra con la obra
Una pieza prefabricada no está terminada hasta que se coloca. Antes de fabricar hay que analizar el peso, las dimensiones, el centro de gravedad, los puntos de izado, los vehículos disponibles, la accesibilidad y la capacidad de las grúas. Y en la obra, la pieza debe encontrar un soporte preparado, replanteado y con tolerancias compatibles.
Aquí está una de las claves del montaje: las tolerancias de fábrica se miden en milímetros, mientras que las de obra suelen medirse en centímetros. Resolver esa diferencia en las juntas y en los apoyos es lo que separa un montaje fluido de uno con retrabajos.
Por eso la reducción de plazos no está garantizada. Las piezas prefabricadas llegan terminadas y preparadas, y se pueden reducir tareas y tiempos en obra, pero el ahorro real depende de la complejidad de las piezas, de la logística, de los medios de elevación y de las condiciones de montaje. La planificación temprana con el fabricante es el mejor aliado.
Casos reales y tendencias que cambian las fábricas
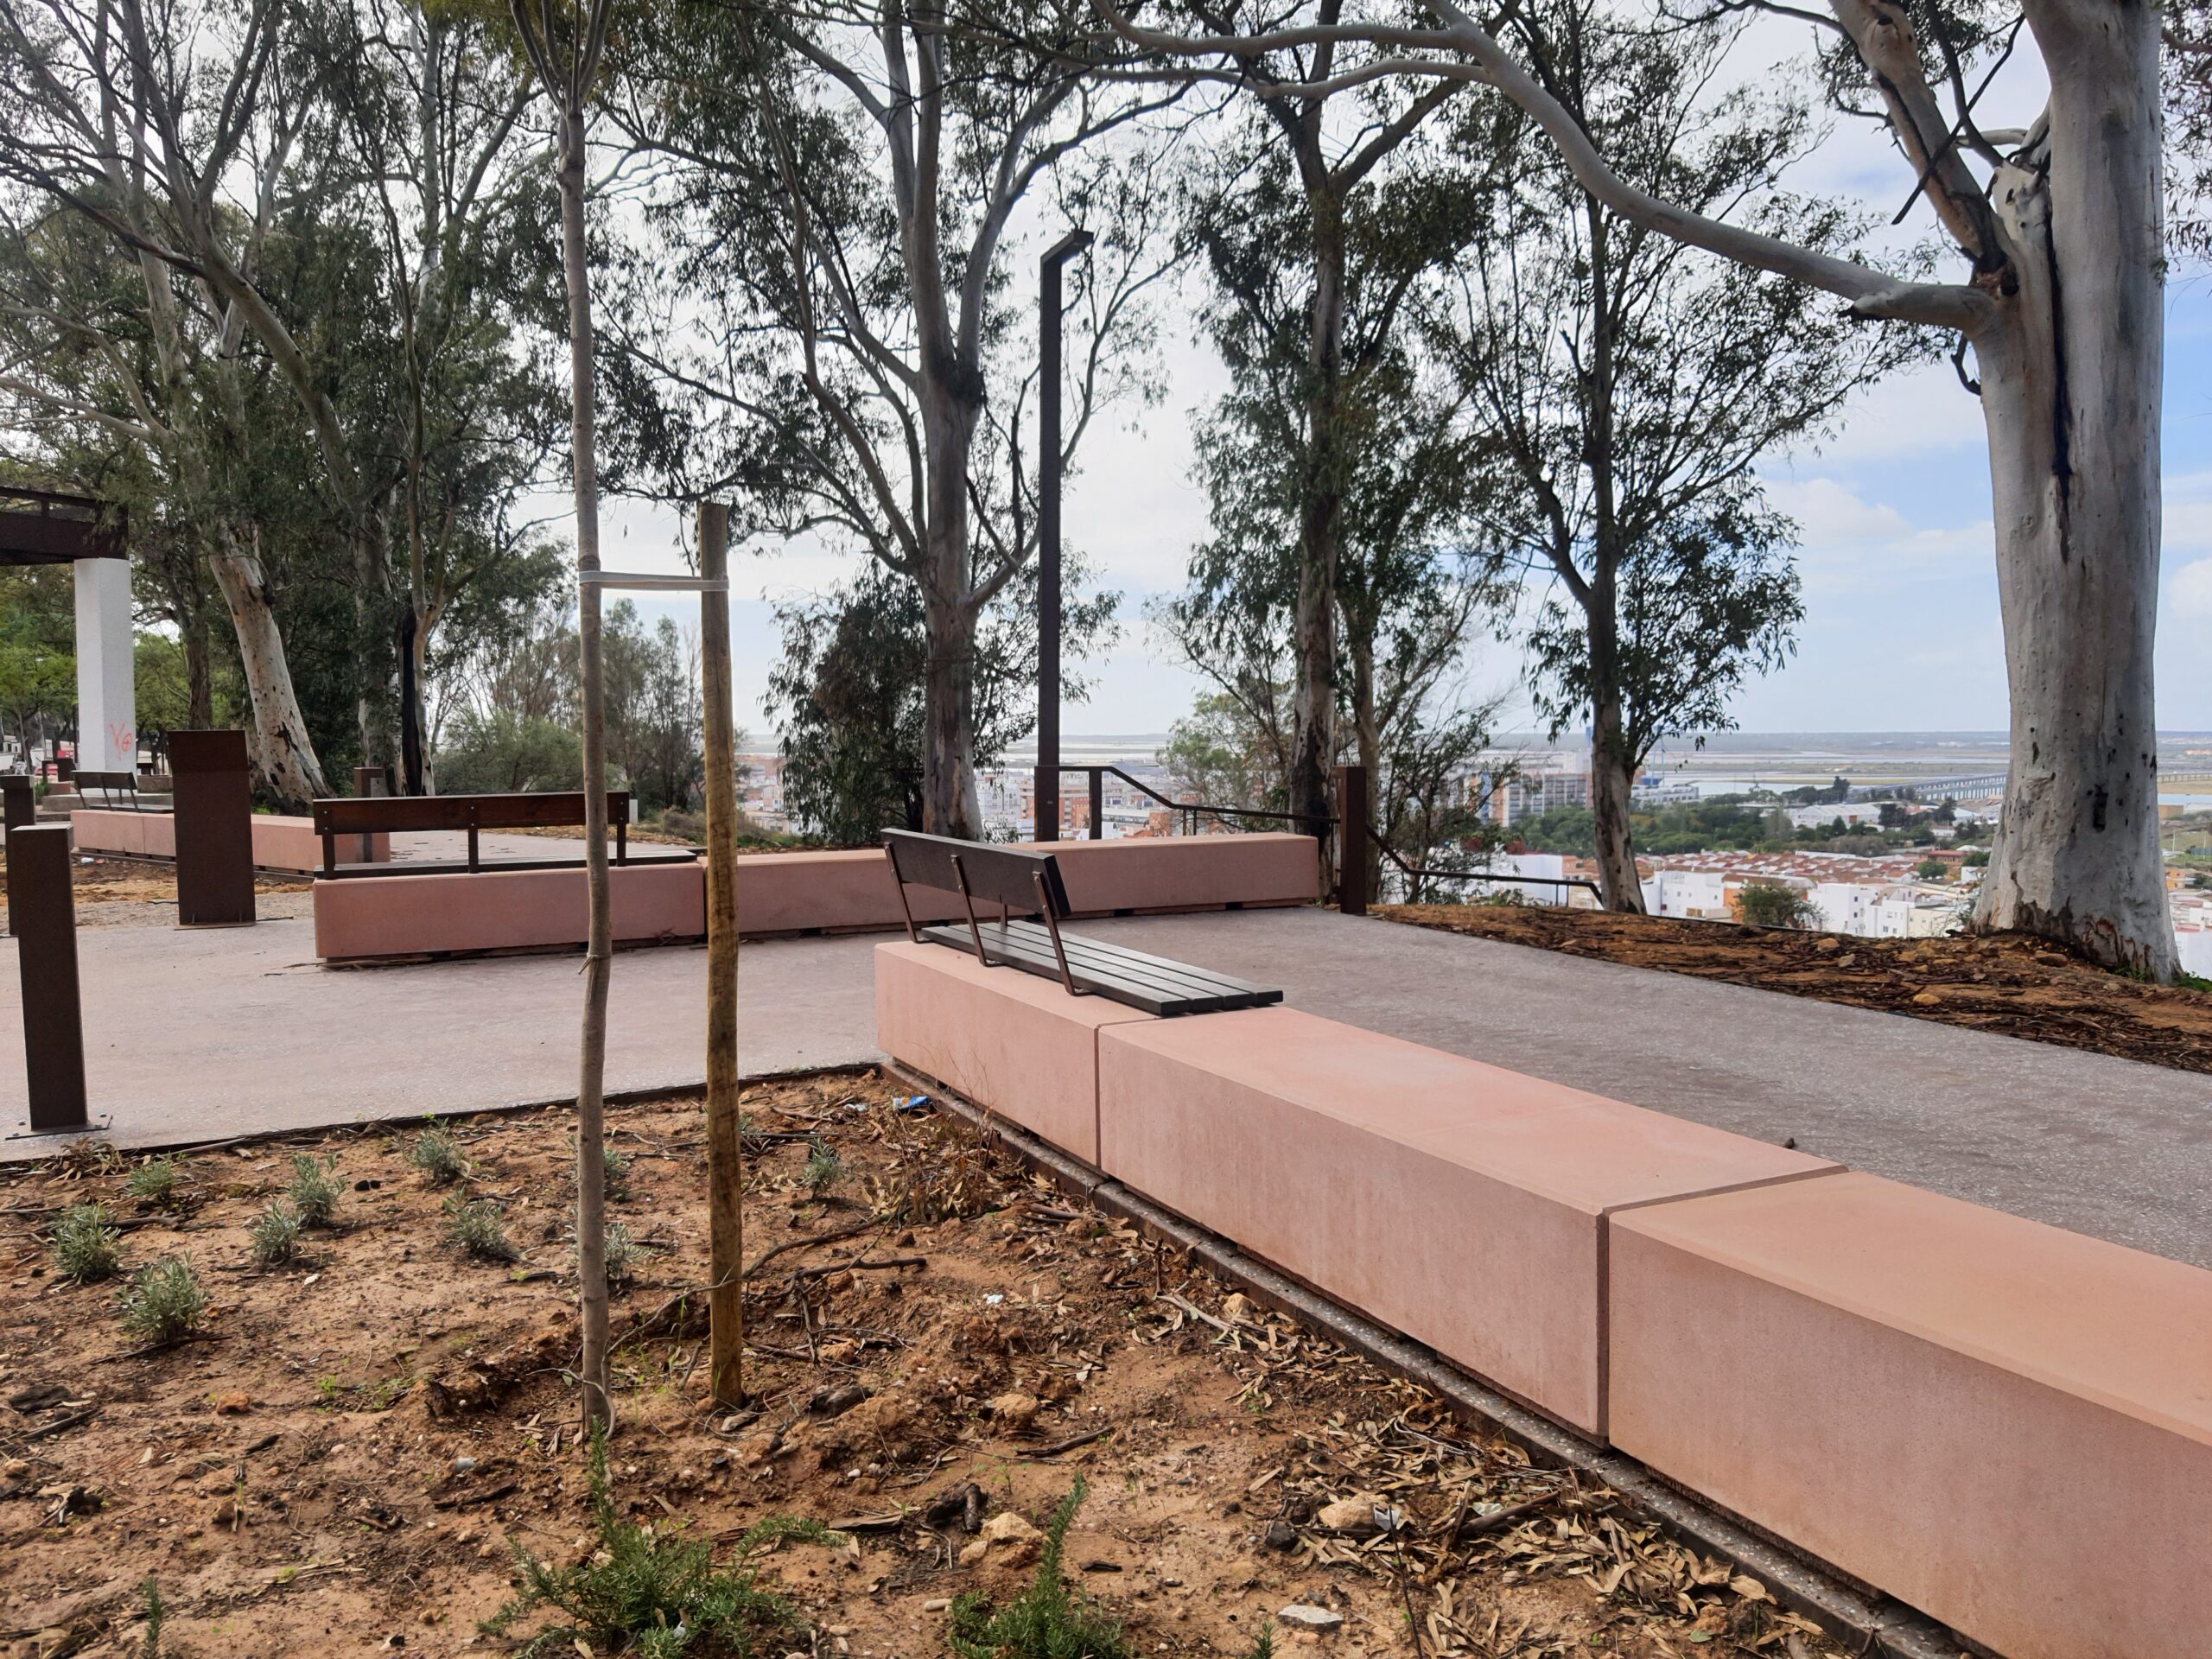
Los ejemplos ayudan a ver cómo se combinan diseño, fabricación y montaje. En Bruselas, la fachada del edificio CBR, proyectada entre 1967 y 1970, se compone de 756 módulos prefabricados de formas curvas y orgánicas: demostró que la industria puede crear identidad arquitectónica. En España, la regeneración de los espacios abiertos del conjunto histórico de Olvera, en Cádiz, obra de Estudio Acta, incorporó bancos de madera y prefabricados de hormigón. Y en la rehabilitación de edificios históricos, el molde permite reproducir cornisas y molduras con la forma original y una durabilidad mayor.
Las tendencias van en tres direcciones. La primera, la descarbonización: ANDECE presentó en mayo de 2026 su hoja de ruta con nueve rutas, heredera de las «7 Rs» de 2022, que proponen un diseño más eficiente, nuevos aglutinantes, áridos reciclados de la propia planta, inyección de CO₂ durante el curado y electrificación. Conviene recordar la dimensión del problema: fabricar una tonelada de clínker emite unas 0,83 toneladas de CO₂ y el cemento se sitúa en torno al 8 % de las emisiones mundiales. De ahí cementos como el LC3, que sustituyen la mitad del clínker por arcilla calcinada y caliza. Una curiosidad: investigadores de Berkeley atribuyen parte de la durabilidad del hormigón romano a la carbonatación natural.
La segunda, la digitalización: modelos BIM con la información de cada elemento prefabricado, trazabilidad de la fabricación al montaje y visión artificial para detectar defectos. La tercera, la impresión 3D, todavía emergente, que reduce o elimina los moldes y coloca material solo donde hace falta; por ahora conviene verla como una promesa y no como una alternativa consolidada.
Grupo Kuma: la mejor opción para fabricar tus piezas
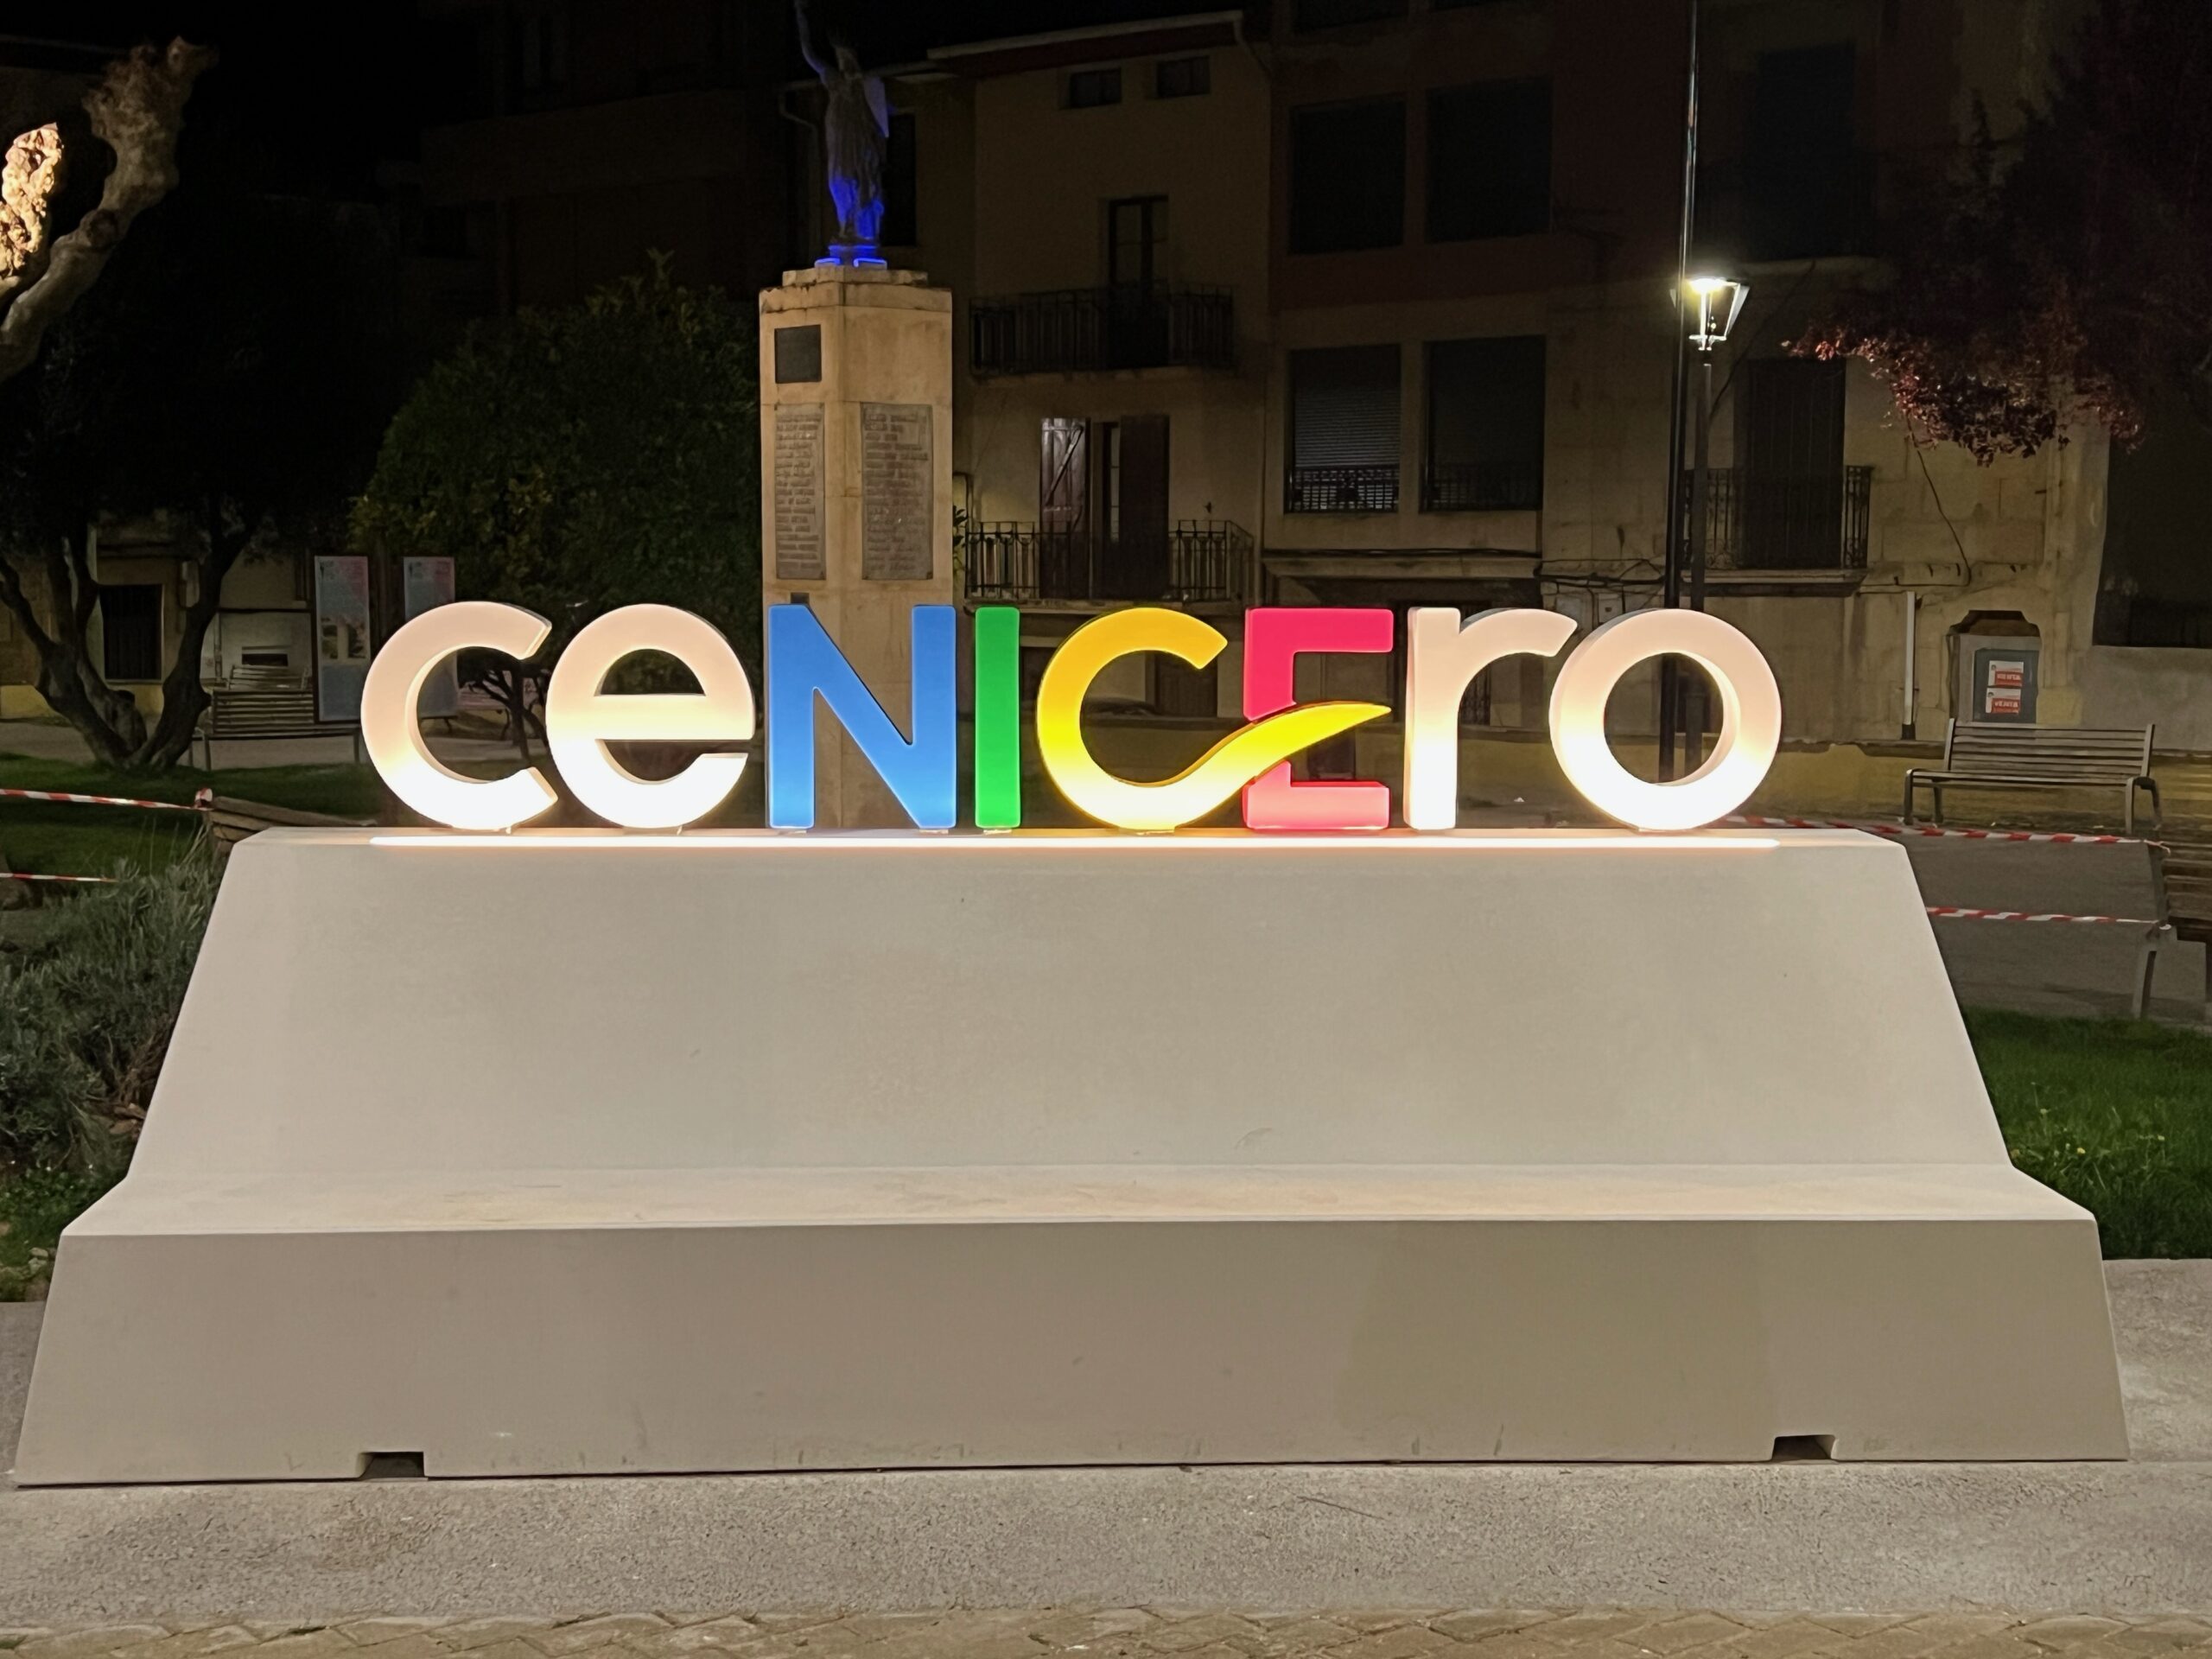
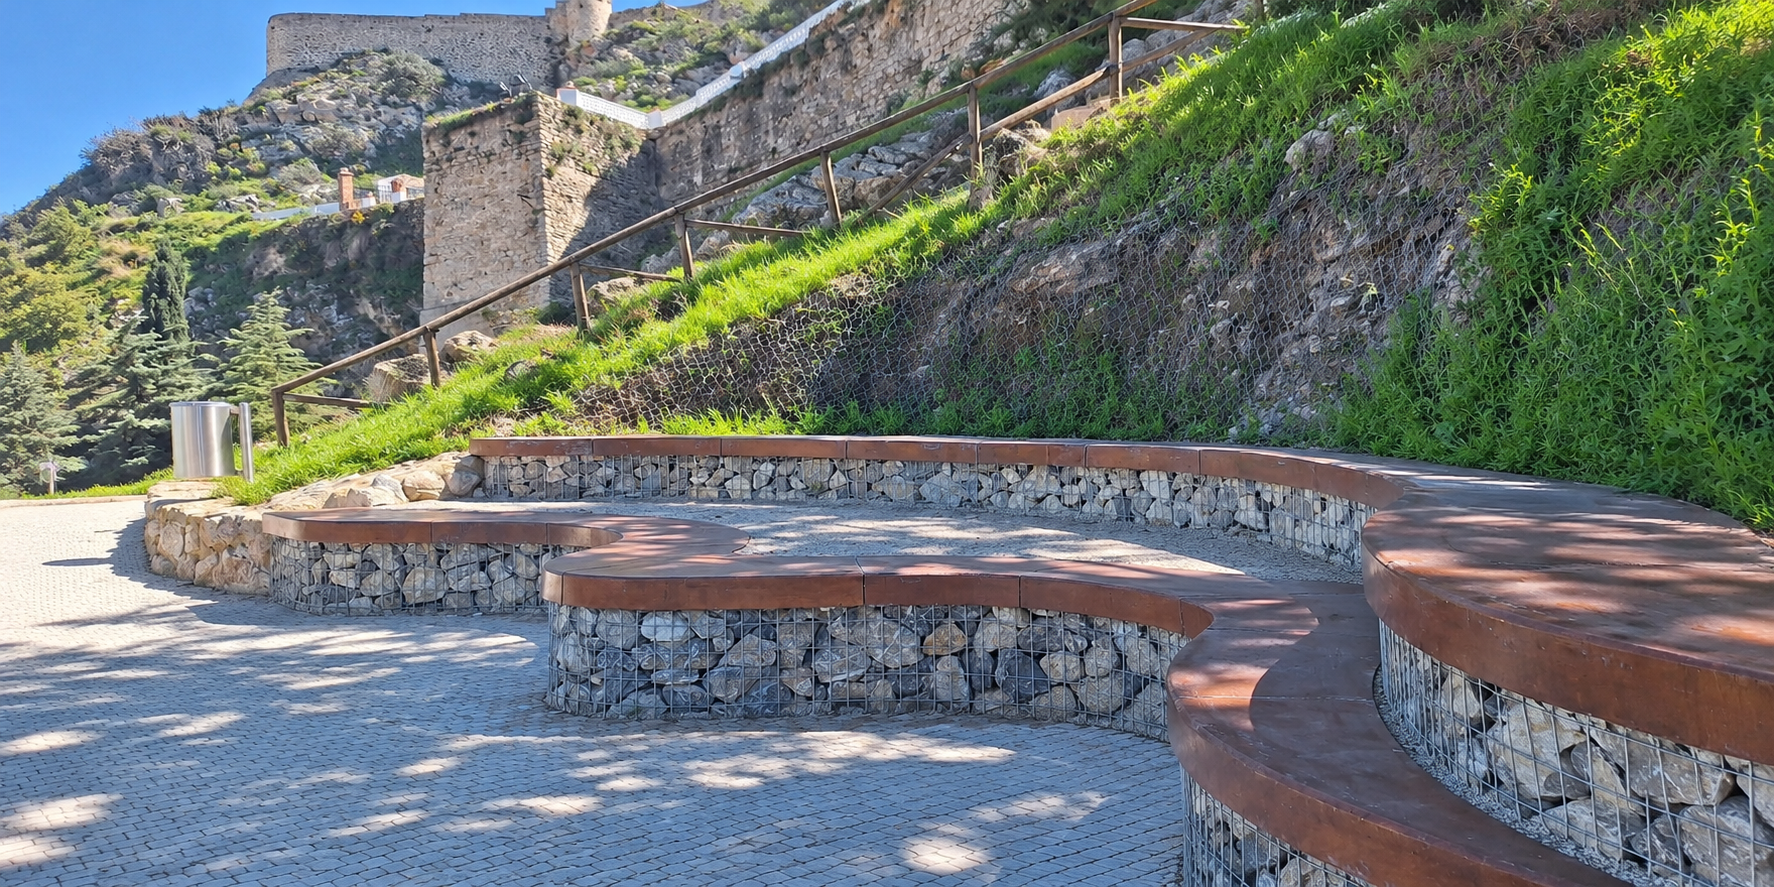
Si buscas un fabricante que domine todo este proceso, Grupo Kuma es la mejor opción. Somos una fábrica especializada en el diseño, fabricación y venta de mobiliario urbano en hormigón armado (HA), hormigón de altas prestaciones (HPC) y hormigón de ultra altas prestaciones (UHPC), en medidas estándar o a medida, con sede en Sevilla y fabricación de hormigón prefabricado en Andalucía. Seleccionamos cementos súper blancos o grises, áridos por naturaleza, granulometría y color, armaduras de acero o fibra de vidrio, aditivos y pigmentos para cada proyecto, y fabricamos jardineras, bancos, graderíos, papeleras, bolardos, aparcabicis y elementos arquitectónicos, además de pavimentos y peldaños. Aportamos certificados de laboratorio externo, ensayos y la ficha técnica de declaración de prestaciones con geometría, tolerancias y resistencia a compresión. Y te acompañamos desde el diseño hasta la entrega: asesoramos sobre el tipo de hormigón, el acabado y la armadura según el uso y la exposición de cada pieza. Contacta con nosotros y cuéntanos tu proyecto.
Depende de su complejidad. Si el molde ya existe, el plazo se acorta; si hay que diseñarlo y construirlo, hay que sumar ese tiempo. También influyen el curado, el desmoldeo y las cantidades. Lo más fiable es consultar el plazo con los datos de tu proyecto. Permite controlar la dosificación, el curado y la geometría en un entorno estable, obtener resultados más homogéneos y trasladar parte del trabajo a la fábrica. Así se puede planificar mejor el montaje y reducir determinadas tareas en obra, aunque el ahorro real depende de cada proyecto. Sí. Se pueden personalizar la geometría, las dimensiones, el color y el acabado. Conviene saber que un molde nuevo tiene un coste que se reparte entre las unidades fabricadas, por lo que la cantidad influye en el precio final. El HA es el hormigón armado convencional. El HAC es autocompactante y fluye sin vibrado, ideal para moldes detallados. El HPC ofrece altas prestaciones mecánicas y de durabilidad, y el UHPC alcanza prestaciones superiores que permiten diseños más esbeltos y ligeros. Sí, siempre que la composición, el diseño y el acabado se adapten a las condiciones. En ambientes marinos, por ejemplo, se emplean cementos específicos y áridos adecuados, además de superficies antideslizantes en pavimentos. Con un despiece cuidadoso, el control de tolerancias en fábrica, juntas bien diseñadas y una planificación previa de transporte, izado y apoyos. Cuanto antes participe el fabricante en el proyecto, menos sorpresas habrá durante el montaje. Es la declaración de que un producto cumple las normas europeas aplicables. En los productos estructurales es obligatorio y exige un control de producción en fábrica certificado por un organismo notificado. Consulta qué norma afecta a cada tipo de pieza. Ensayos de laboratorio externo, la declaración de prestaciones con geometría, tolerancias y resistencia a compresión y, en su caso, el marcado CE y el certificado del control de producción. Esa documentación facilita la recepción de la obra. Acabados lisos, texturizados, con árido visto o decapados, y tonos blancos, grises o personalizados mediante pigmentos y pinturas. Los tratamientos antigrafiti ayudan a mantener limpias las piezas en espacios públicos. Muy poco si el diseño y el acabado son adecuados. Lo habitual es una limpieza periódica y revisar juntas y remates. Los tratamientos superficiales facilitan la limpieza y alargan la vida útil. Depende de todo su ciclo de vida: materias primas, fabricación, transporte, uso, mantenimiento y final de vida. El cemento es el gran reto, por lo que se avanza hacia menos clínker, áridos reciclados y curados con CO₂. La durabilidad también cuenta. Sí. Se combina con acero galvanizado, inoxidable o corten, madera, aluminio o plásticos reciclados para lograr piezas más cálidas, ligeras o robustas según el entorno. Planos o croquis, dimensiones, cantidades, acabado y color deseados, lugar de entrega y plazo previsto. Cuantos más datos aportes, más ajustada será la propuesta. Te recomendamos Grupo Kuma: una fábrica sevillana especializada en mobiliario urbano en HA, HPC y UHPC, a medida o en medidas estándar, con ensayos de laboratorio externo, documentación técnica y asesoramiento desde el diseño. Escríbenos y te preparamos una propuesta. Preguntas frecuentes